杀菌锅厂家,杀菌釜生产厂家,杀菌设备厂家,杀菌自动线定制-诸城市金鼎食品机械有限公司

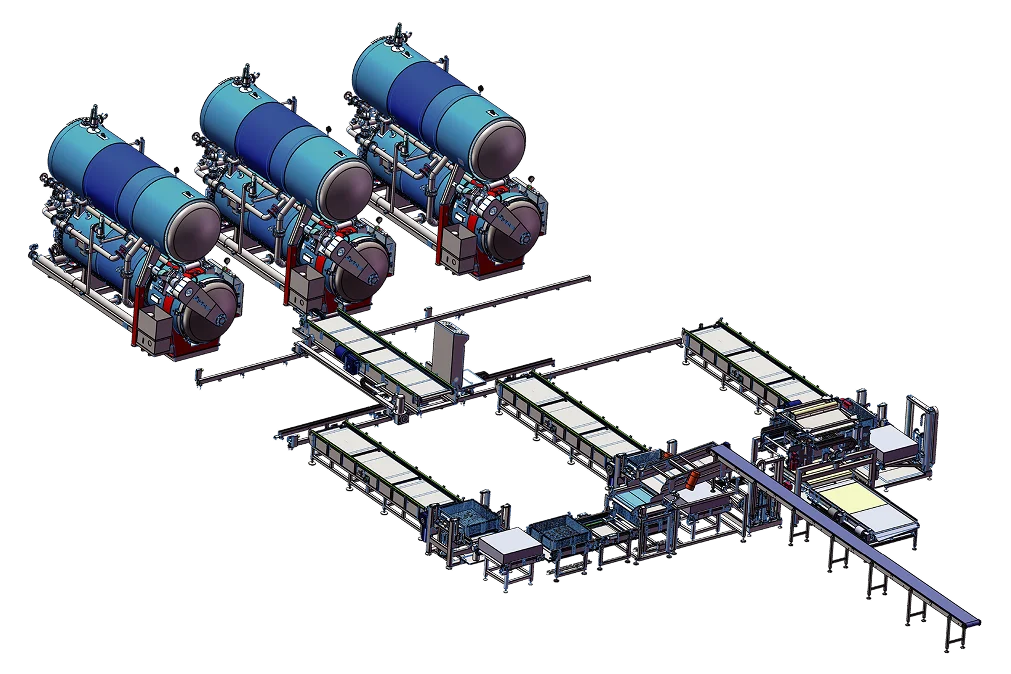
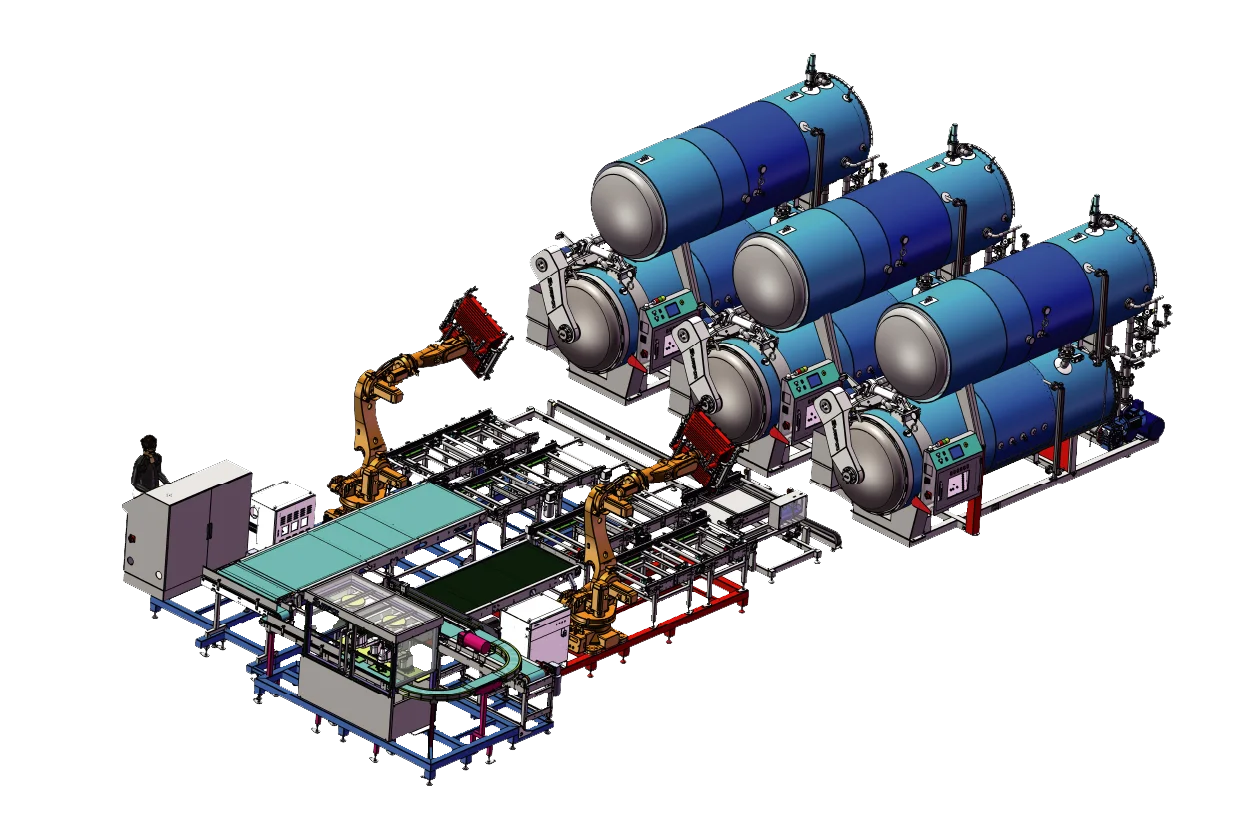
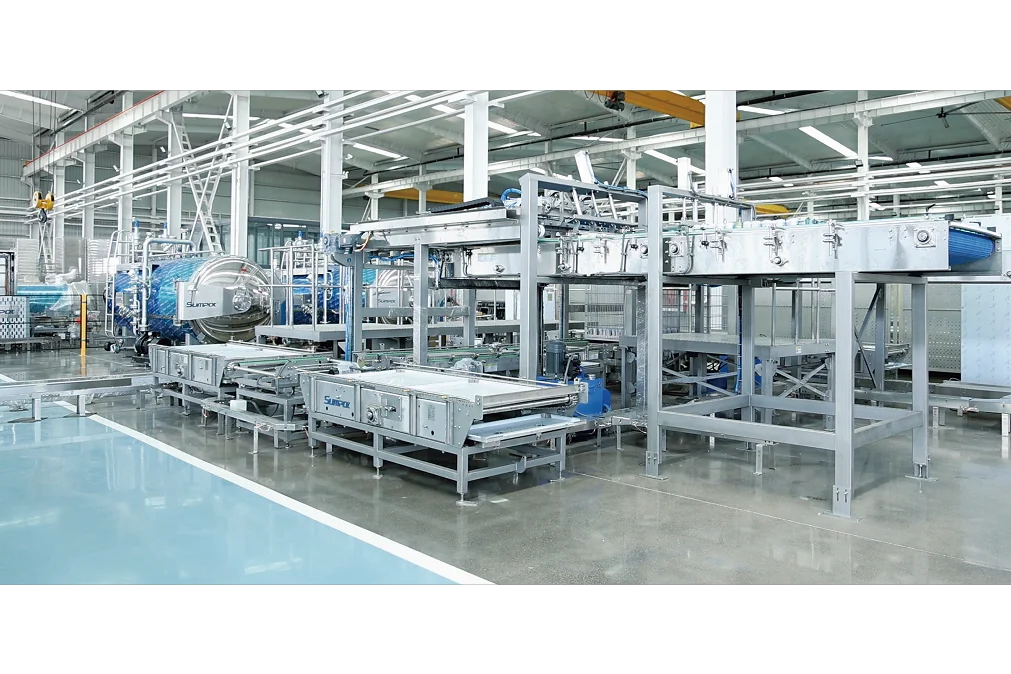


杀菌釜该怎么选?不同包装物料适配方案

2026.11.20
杀菌釜该怎么选?不同包装物料适配方案
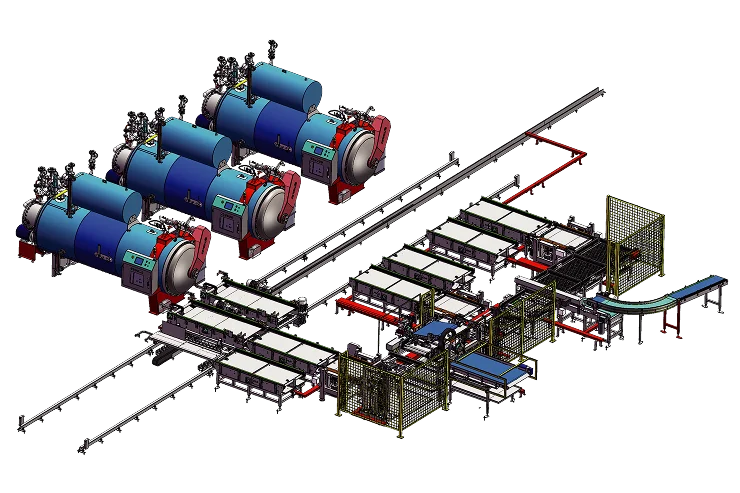
很多做预包装食品加工的朋友在网上查找杀菌釜,经常会问:杀菌釜和杀菌自动线有什么不一样?软包装、玻璃瓶、铝箔盒分别适合哪种杀菌釜?不同产能规模,该选单机还是多台搭配?
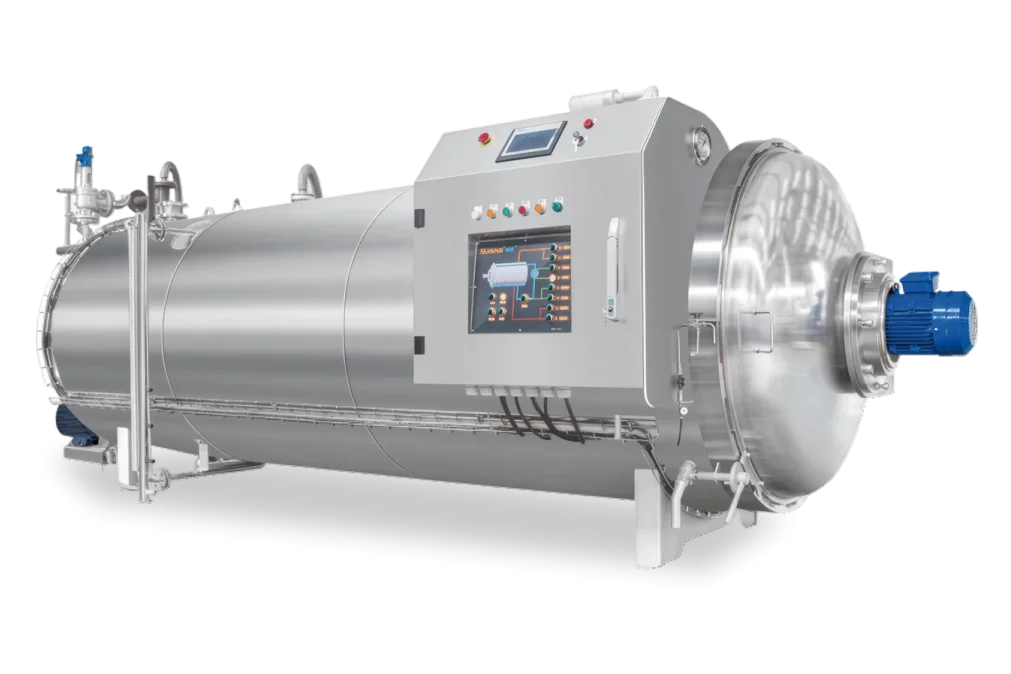
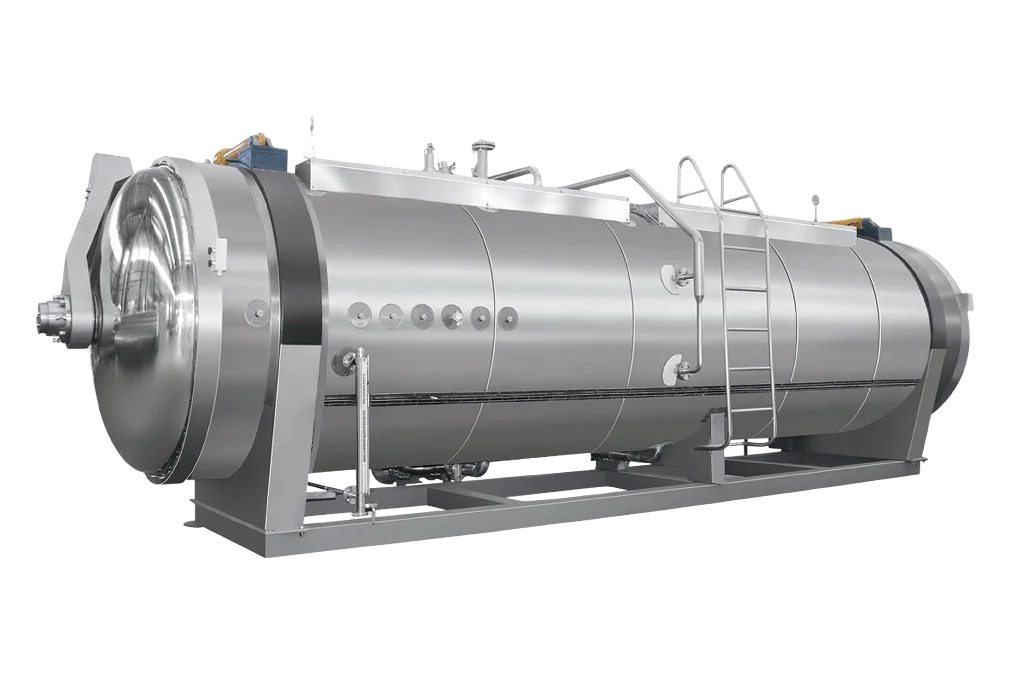
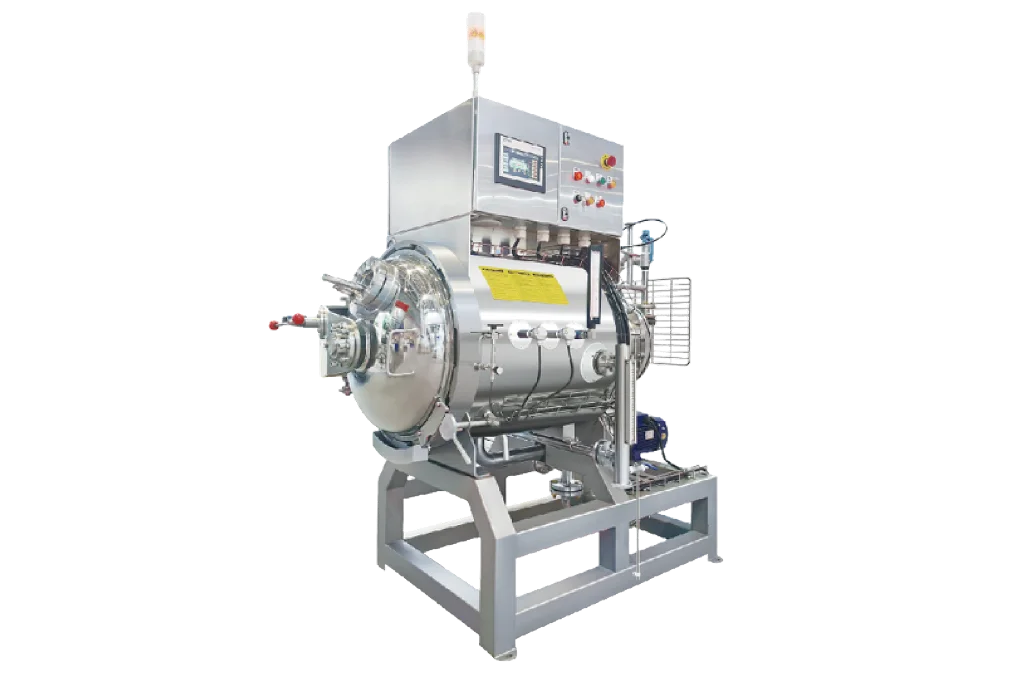
杀菌釜也常被叫做杀菌锅,属于间歇式高温高压灭菌设备,依靠密闭腔体内部升温升压,在设定的温度、压力、保温时长下完成商业无菌处理,主打适合需要常温长期存放的产品。和连续式杀菌自动线的区别是,它是批次化生产,一筐一釜单独灭菌,换产品、调工艺更加灵活,是中小工厂、产品品类多、订单波动大的车间里面很常用的灭菌设备。
一、主流杀菌釜类型,分别适合什么产品
市面上常见的杀菌釜,按照加热换热方式分为几类,选型错了很容易出现包装破损、品相变差:
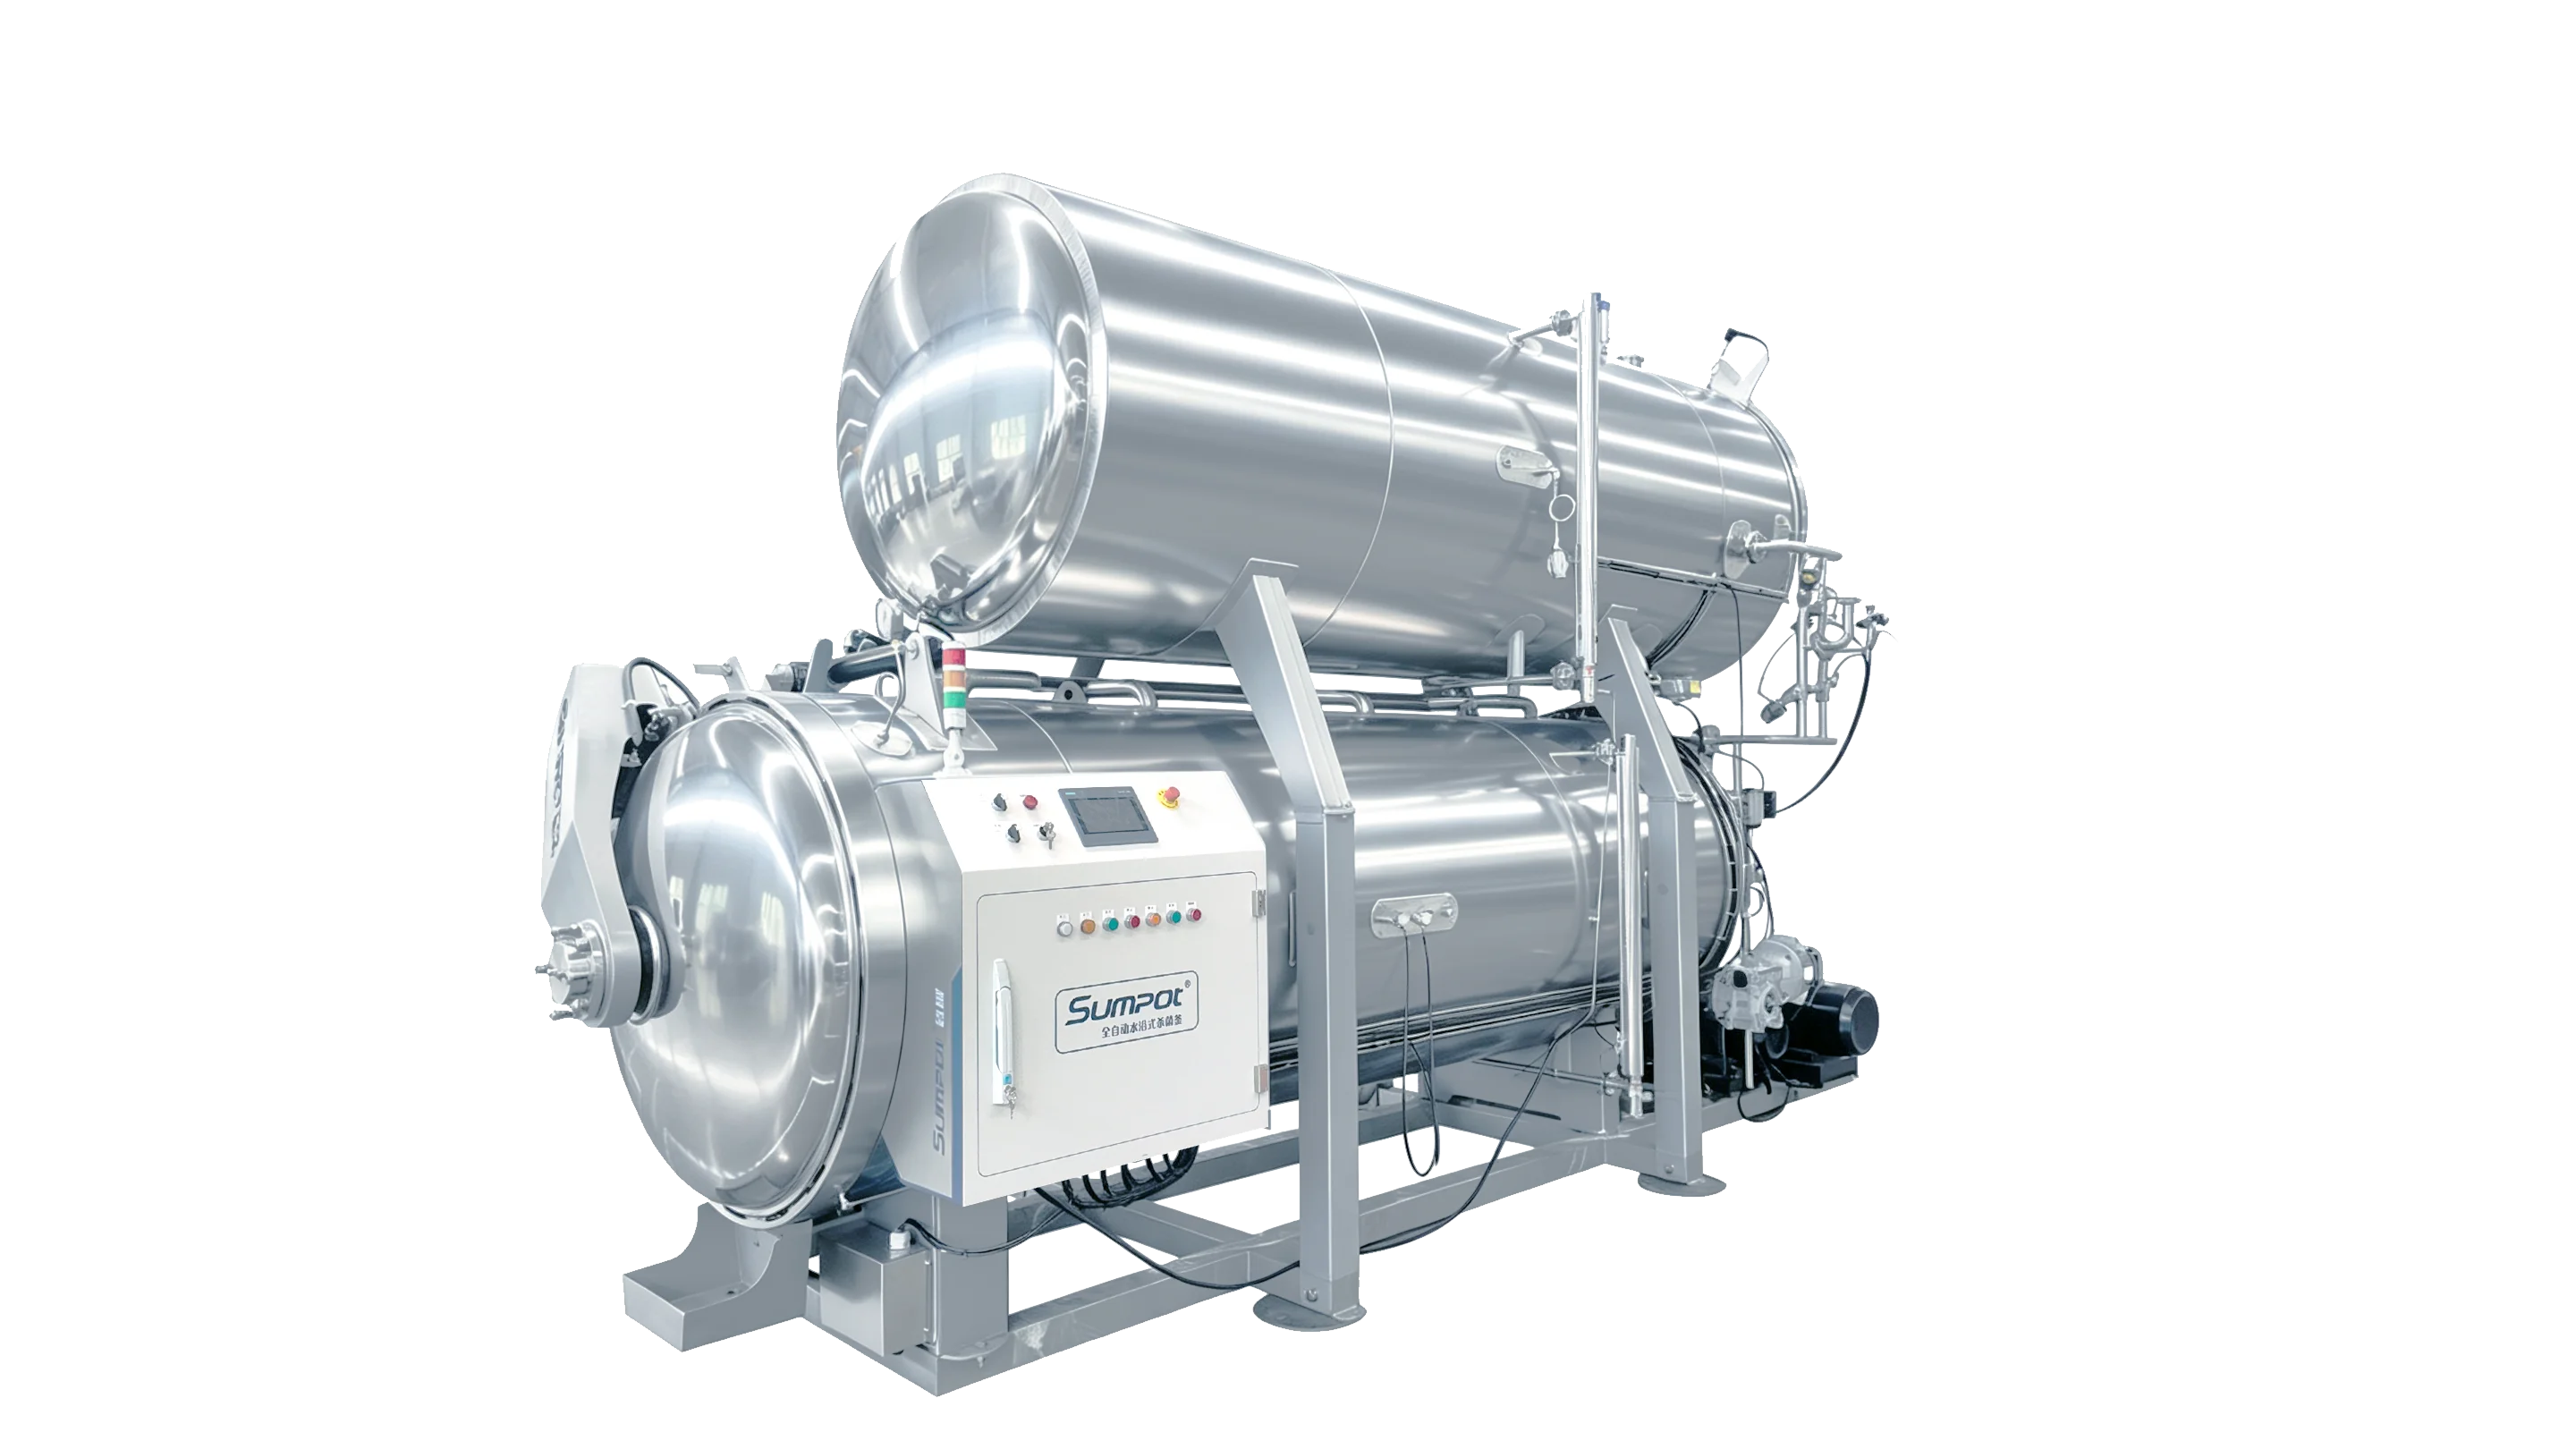
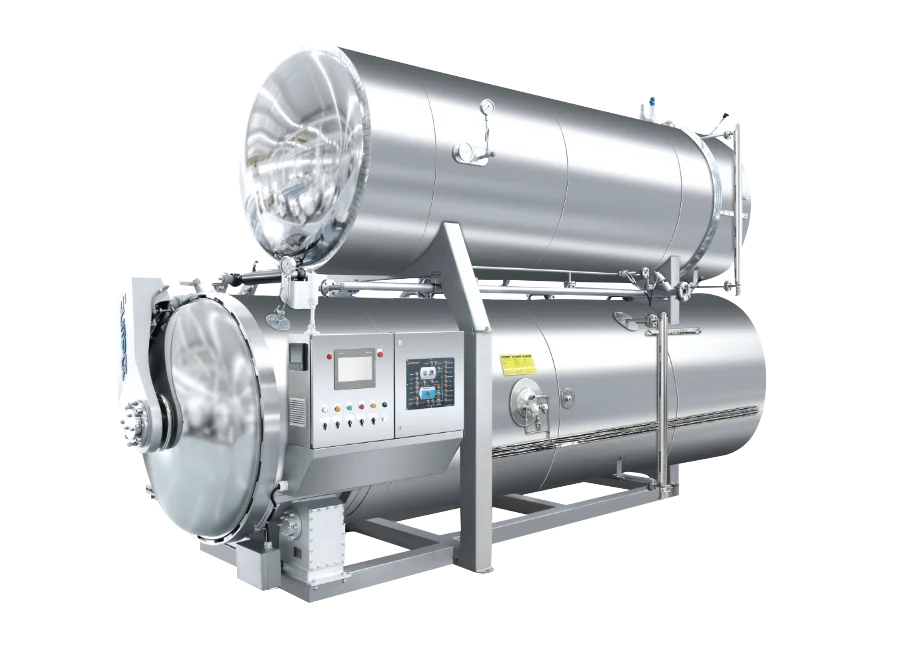
水浴式杀菌釜,是比较普及的类型,整个腔体注水浸没产品,热量传递稳定,热分布均匀,适合真空软包装肉制品、卤味、罐头类产品。双层水浴款可以回收热水,能耗相对可控,适合长期稳定生产。
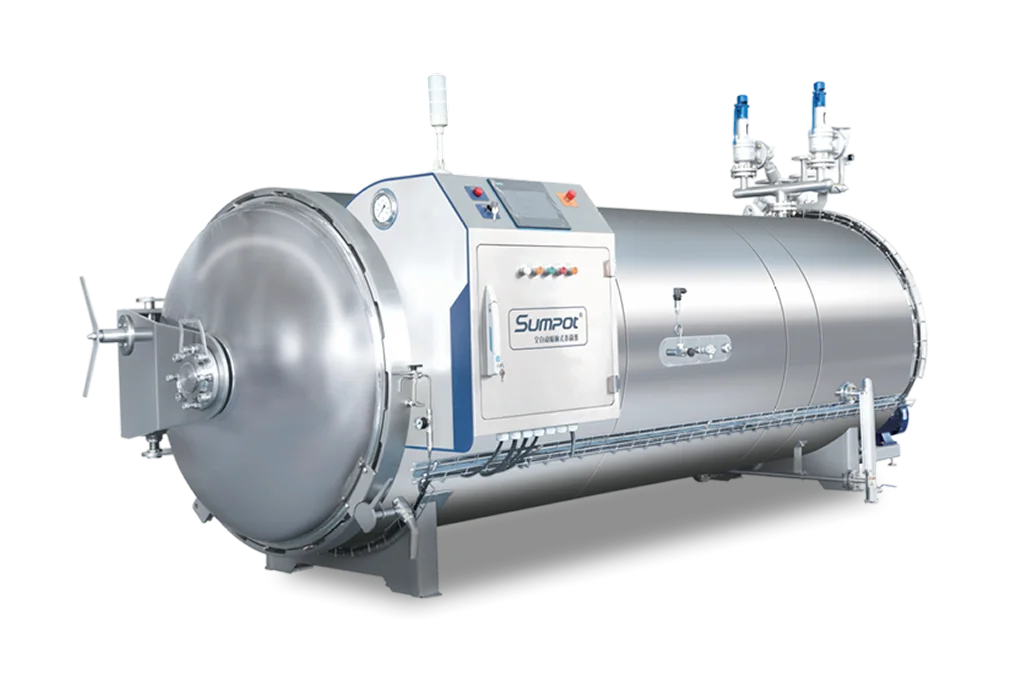
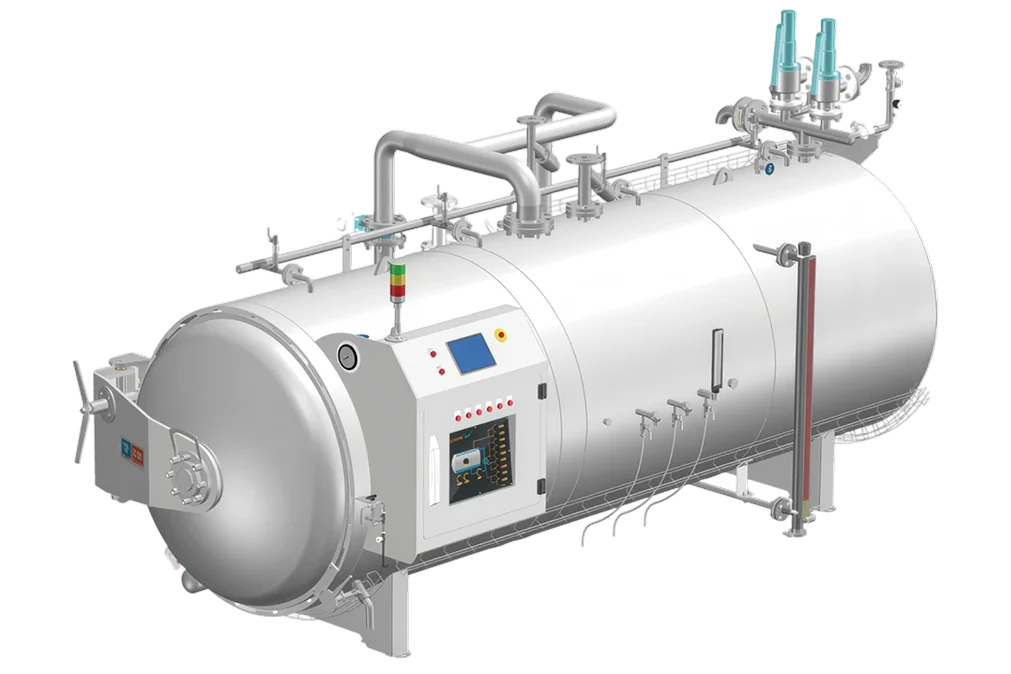
喷淋式杀菌釜,依靠顶部和侧面喷嘴喷出细密热水,水流柔和,不会冲击包装,适合玻璃瓶、塑料盒、铝箔袋、高附加值酱料、燕窝、料理包这类怕磕碰、容易变形的包装,很多对外观要求高的产品优先选喷淋款。
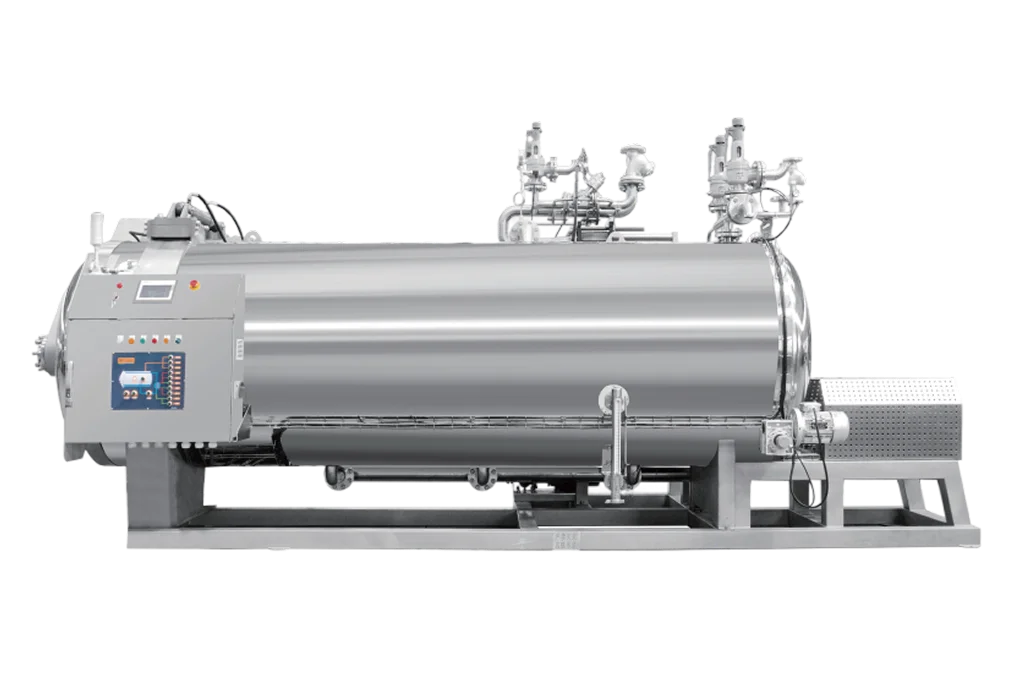
蒸汽式杀菌釜,直接通入饱和蒸汽换热,升温速度快,适合马口铁罐头、耐高温硬质包装,采购成本偏低;缺点是如果排气不到位,釜内残留冷空气,容易造成局部温度不足,对操作和排气流程要求严格。
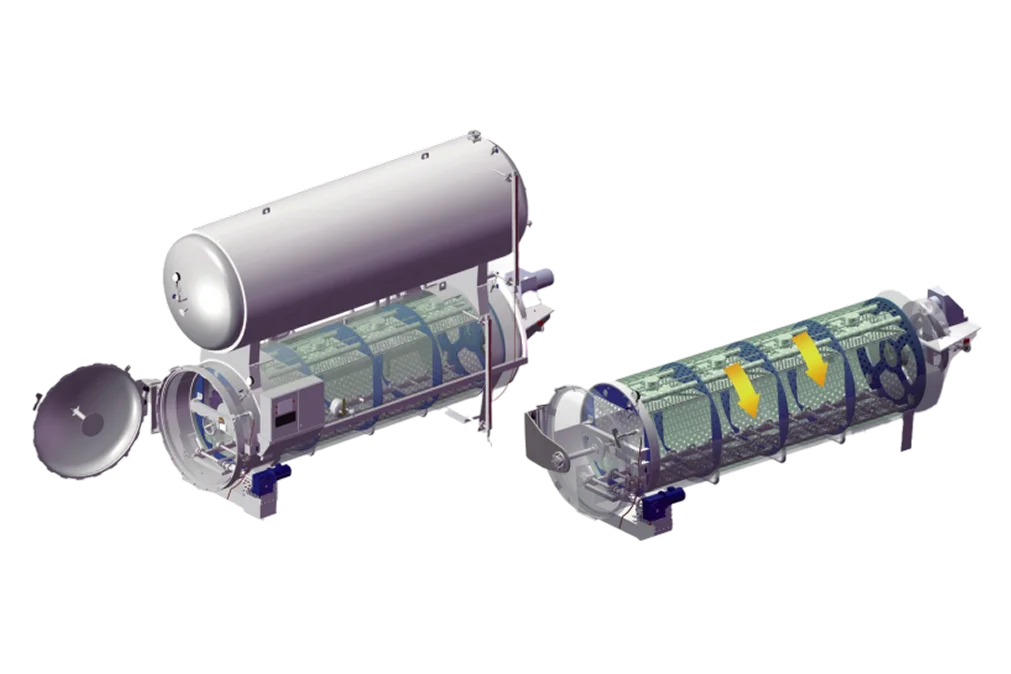
还有回转式杀菌釜,筐体在釜内缓慢转动,物料翻动换热,适合粘稠、大块、传热慢的产品,缩短冷点到达目标温度的时间,减少杀菌时长。
从控制方式上,又分为手动、半自动、全自动。全自动机型可以同步联动压力、温度,自动执行升温、保温、反压冷却、泄压整套流程,支持 F 值记录、工艺配方存储,方便生产追溯,也是出口产品、质控严格车间的主流选择。
整套杀菌釜一般包含压力容器釜体、釜门锁紧机构、换热管路、喷淋 / 水循环系统、压力温度传感、反压冷却系统、电控和安全联锁装置。**反压系统是杀菌釜的核心亮点,杀菌后期冷却阶段同步往釜内补压,平衡包装袋内部压力,避免软包装负压瘪袋、正压爆袋,这也是很多新手容易忽略的关键点。
二、杀菌釜的优势,以及它不适合的场景
工艺灵活,换品方便。不同产品、不同配方可以单独设置一套杀菌程序,订单杂、品类多、经常换款的工厂,用起来比连续杀菌线灵活很多。
灭菌等级高,实现商业无菌。在合适工艺下可以杀灭耐热芽孢菌,产品处理完成后常温存放,货架期更长,适配商超流通、远距离发货。
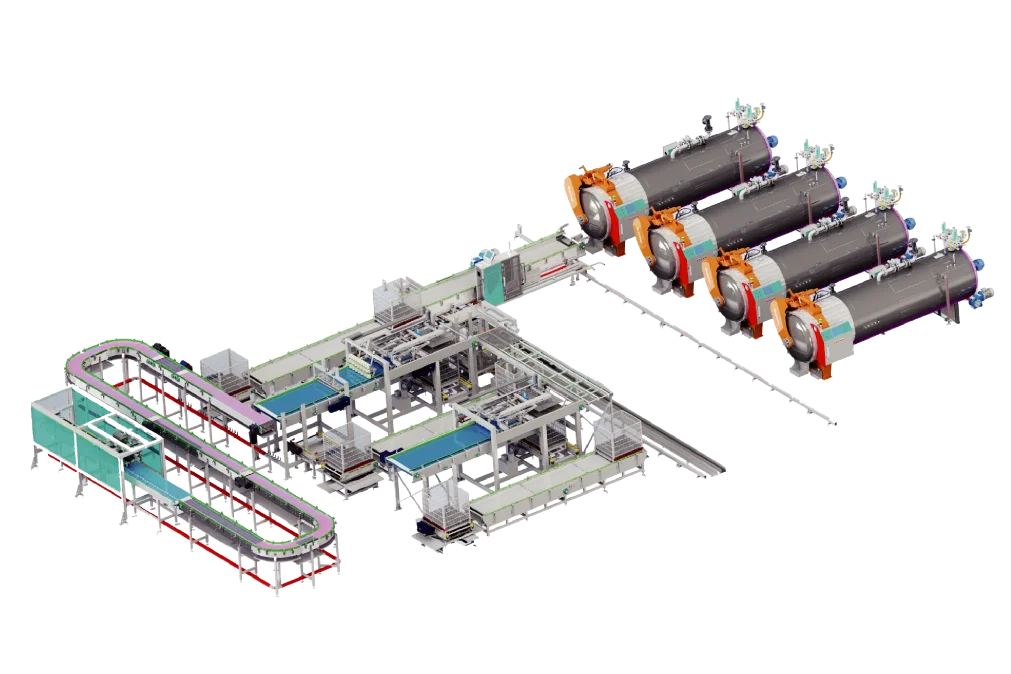
投入门槛相对友好,可分批扩容。产能不大的车间可以先上一台,后期订单上涨,再增加一台或者多台并联,不用一次性投入整条连续流水线。
热穿透可控,支持工艺验证。可以接入温度探头做热分布、热穿透测试,拿到冷点数据,满足审核、第三方检测、出口备案要求。
但杀菌釜也有短板:它是间歇批次生产,需要人工装筐、进釜、出筐,单台产能上限有限,大批量单一产品持续生产的时候,人工周转工作量大,对比连续杀菌自动线,产能效率更低。如果产品单一、每天稳定大批量出货,连续杀菌自动线会更合适。
三、高频问题:杀菌釜生产中常见的故障与品质难题
问题 1:温度显示达标,但是产品杀菌不合格、胀袋
大多是存在冷点。大块物料、带骨产品、粘稠酱料内部传热慢,物料堆叠过密、筐子摆放太挤,热量进不去;另外釜内空气没有排干净,会造成釜内实际温度低于显示温度。还有 F 值不足,只看显示温度,没有看冷点保温时长。同时也要排查封口,封口有针眼、虚封,后期依然会二次污染胀袋。
问题 2:杀菌之后破袋、瘪袋、包装变形
核心基本都是压力没有匹配好,冷却阶段没有做好反压,釜内压力和包装袋内部压力失衡。软包装产品对反压控制要求很高,降温速度太快、泄压太快,很容易出现包装变形、开裂。
问题 3:同一釜里面,有的产品合格有的不合格
热分布不均匀。水循环 / 喷淋管路堵塞、喷嘴部分堵塞、腔体内部流道设计不合理,导致釜内不同位置温差大;或者筐体摆放不合理,挡住水流、蒸汽流通。
问题 4:杀菌之后口感软烂、颜色变差
属于杀菌过度。温度偏高、保温时间过长,没有找到合适的杀菌公式,在满足微生物安全的前提下,没有做到高温短时工艺。
问题 5:设备报警、釜门打不开、安全联锁报错
杀菌釜属于压力容器,自带安全联锁保护,压力没有归零的时候,釜门是无法解锁的。日常要定期检查密封圈、压力传感器、安全阀,按照特种设备规范定期校验。
四、采购杀菌釜,考察哪些点,避开低价陷阱
很多采购只对比容积和价格,忽略压力容器合规性,后期风险很大,这里整理考察方向:
一,确认压力容器资质。杀菌釜属于特种设备,须具备对应的压力容器手续,这是硬性前提,没有合规手续,属于重大生产风险,不要只看价格。
二,先匹配包装和产品,再选类型。软包装优先考虑带反压的机型;玻璃瓶、盒装优先喷淋;马口铁罐头可考虑蒸汽款;粘稠大块物料可以考虑回转式。
三,控制系统和 F 值记录功能。全自动机型是否支持实时 F 值计算、全程温度压力曲线存储、导出报表,做产品工艺验证、质检备查的时候非常关键。
四,热分布与反压控制能力。反压冷却是否可以自动跟踪,压力调节响应速度;腔体内部流道、喷淋排布,直接决定同一釜内温差大小。
五,材质和密封配件。食品接触面材质、板材厚度、焊缝打磨,密封圈、阀门、传感器配件品质,长期高温水汽环境,劣质配件容易漏水、漏气、失灵。
六,产能规划。不要盲目选大釜,大釜装料少、利用率低,能耗浪费;订单波动大,优先多台中小规格组合,生产调度更灵活。
七,配套条件。提前核算蒸汽、供水、排水、压缩空气需求,很多全自动反压杀菌釜需要稳定压缩空气供气,车间配套不到位,设备发挥不出效果。
八,提前做工艺试料。有条件可以带样品试杀,验证成品品相、包装完好度、货架期稳定性,不要只看参数表。
五、总结
杀菌釜是实现常温长保灭菌的核心间歇设备,它的优势在于工艺灵活、适配多品类产品,适合订单波动大、品类丰富的加工厂;但它是批次生产,不适合超大产能单一产品连续生产。
选型核心逻辑:先分清包装材质、产品特性、目标货架期,再确定杀菌方式,优先保证压力容器合规、反压稳定、热分布均匀,再对比配置和价格。
同时也要记住,杀菌釜只是灭菌环节,原料初始菌落、封口质量、冷却流程,都会直接影响成品品质,不能只依靠杀菌釜解决所有生产问题。